ویژگی کارگاه خمکاری لوله در تهران
ویژگی کارگاه خمکاری لوله در تهران؛ از تجهیزات پیشرفته تا کیفیت اجرای پروژه
خدمات تخصصی خمکاری لوله و پروفیل در تهران
اگر برای پروژههای صنعتی، ساختمانی، دکوراتیو یا تولید قطعات فلزی به خدمات خمکاری نیاز دارید، ما در مجموعه آرمان خمنورد آماده ارائه خدمات خمکاری لوله و پروفیل در تهران هستیم. با توجه به نوع سفارش، جنس قطعه، ضخامت، قطر و شعاع خم موردنیاز، تلاش میکنیم مناسبترین روش اجرایی را برای دستیابی به نتیجهای دقیق و باکیفیت انتخاب کنیم.
خدمات ما شامل خمکاری انواع لوله و پروفیل فلزی برای کاربردهای مختلف است. هدف ما ارائه خدمات متناسب با نیاز مشتری، رعایت مشخصات فنی سفارش و تحویل قطعات مطابق با توافق انجامشده است. اگر برای ساخت سازههای فلزی، نرده و حفاظ، تجهیزات صنعتی، مبلمان فلزی یا قطعات خاص به خمکاری نیاز دارید، میتوانید برای بررسی سفارش و دریافت مشاوره با ما تماس بگیرید.
راههای ارتباط با مجموعه آرمان خمنورد:
- شماره تماس: 09125915890
- وبسایت: آران خمنورد
برای اطلاع از شرایط اجرای سفارش، دریافت قیمت خمکاری لوله و پروفیل در تهران و هماهنگی پروژه خود، با شماره همراه 09125915890 تماس بگیرید.
کارگاه خمکاری لوله در تهران یکی از مراکز مهم و کاربردی در زنجیره تولید قطعات فلزی و تجهیزات صنعتی به شمار میرود. امروزه بسیاری از صنایع برای ساخت قطعات خاص، اجرای سازههای فلزی، تولید مبلمان شهری، تجهیزات ساختمانی و قطعات خودرو به خدمات خمکاری دقیق لوله نیاز دارند. اما آیا هر کارگاهی میتواند چنین خدماتی را با کیفیت مطلوب ارائه دهد؟ قطعاً خیر! خمکاری لوله برخلاف تصور اولیه، تنها تغییر شکل یک قطعه فلزی نیست؛ بلکه فرایندی مهندسی است که به دانش فنی، تجهیزات مناسب، شناخت رفتار فلزات و تجربه عملی نیاز دارد.
اگر در تهران به دنبال یک کارگاه حرفهای برای خمکاری لوله هستید، باید معیارهای مختلفی را بررسی کنید. نوع دستگاههای مورد استفاده، توانایی خمکاری جنسهای مختلف، دقت زاویه و شعاع خم، مهارت اپراتورها، کنترل کیفیت و تعهد به زمان تحویل، همگی در انتخاب یک مجموعه مناسب نقش دارند. یک خم اشتباه میتواند باعث کاهش استحکام قطعه، تغییر شکل سطح مقطع، افزایش ضایعات و حتی غیرقابل استفاده شدن محصول نهایی شود.
در این مقاله به شکل جامع با ویژگیهای کارگاه خمکاری لوله در تهران آشنا میشویم و بررسی میکنیم که یک مجموعه صنعتی استاندارد چه امکاناتی باید داشته باشد، چه خدماتی ارائه دهد و چگونه میتوان بهترین گزینه را برای پروژههای کوچک و بزرگ انتخاب کرد.
آشنایی با خدمات خمکاری لوله
خمکاری لوله یکی از فرایندهای مهم شکلدهی فلزات است که در آن لوله بدون نیاز به برش و اتصال چند قطعه، به شکل و زاویه موردنظر درمیآید. این عملیات با استفاده از دستگاههای مخصوص و ابزارهایی مانند قالب خم، غلتک، مندرل و تجهیزات نگهدارنده انجام میشود. هدف اصلی این فرایند، ایجاد انحنا در مسیر لوله و حفظ حداکثری شکل و عملکرد مقطع آن است. به زبان ساده، به جای اینکه برای ساخت یک مسیر منحنی چند تکه لوله را برش دهیم و به یکدیگر جوش بزنیم، میتوانیم از یک لوله یکپارچه استفاده کنیم و آن را به فرم موردنظر درآوریم.
خمکاری لوله چیست و چه کاربردی دارد؟
در فرایند خمکاری، بخش بیرونی لوله تحت کشش و بخش داخلی آن تحت فشار قرار میگیرد. همین تفاوت نیروها باعث میشود فلز تغییر شکل دهد و مسیر مستقیم لوله به یک مسیر منحنی تبدیل شود. اگر عملیات بهدرستی انجام نشود، ممکن است دیواره بیرونی نازک شود، بخش داخلی چروک بخورد یا سطح مقطع از حالت دایرهای خارج شود. به همین دلیل، انتخاب روش خمکاری و تجهیزات متناسب با جنس، قطر و ضخامت لوله اهمیت بسیار زیادی دارد.
کاربردهای این فرایند بسیار گسترده هستند. برای مثال، در صنعت خودروسازی از لولههای خمشده برای ساخت بخشهایی از سیستم اگزوز، قطعات شاسی و مسیرهای انتقال سیالات استفاده میشود. در صنعت ساختمان نیز ساخت نردههای فلزی، سازههای قوسی، حفاظها و المانهای دکوراتیو به خدمات خمکاری نیاز دارد. تولیدکنندگان مبلمان، تجهیزات ورزشی، دوچرخه، موتورسیکلت و ماشینآلات صنعتی نیز از مشتریان اصلی این خدمات هستند.
تفاوت خمکاری صنعتی و سنتی
در روشهای سنتی، خمکاری معمولاً با استفاده از ابزارهای دستی، اهرمها و دستگاههای ساده انجام میشود. این روش برای بعضی پروژههای کوچک و قطعاتی که حساسیت ابعادی بالایی ندارند مناسب است، اما زمانی که تولید تعداد زیادی قطعه مشابه یا اجرای خمهای پیچیده مطرح میشود، محدودیتهای آن آشکار خواهد شد. تفاوت جزئی در نیروی واردشده یا موقعیت قرارگیری لوله میتواند باعث ایجاد اختلاف در شکل قطعات شود.
در مقابل، خمکاری صنعتی با استفاده از دستگاههای مکانیکی، هیدرولیکی، نیمهاتوماتیک و CNC انجام میشود. در این روشها امکان کنترل بهتر زاویه، شعاع و موقعیت خم وجود دارد. بهویژه در دستگاههای CNC، اطلاعات هندسی قطعه در سیستم کنترل ثبت میشود و دستگاه میتواند مراحل خمکاری را با تکرارپذیری بیشتری اجرا کند. البته نباید تصور کرد که وجود دستگاه CNC بهتنهایی کیفیت را تضمین میکند؛ انتخاب قالب، تنظیمات صحیح و مهارت اپراتور همچنان اهمیت اساسی دارند.
مهمترین ویژگیهای یک کارگاه خمکاری لوله حرفهای
یک کارگاه حرفهای باید مجموعهای از امکانات فنی و مدیریتی را در کنار یکدیگر داشته باشد. صرفاً داشتن یک دستگاه خمکن صنعتی برای ارائه خدمات باکیفیت کافی نیست. کارگاه باید بتواند سفارش مشتری را از مرحله بررسی نقشه تا اجرای نهایی و کنترل ابعادی مدیریت کند. این موضوع بهخصوص در تهران که سفارشهای متنوعی از صنایع مختلف وجود دارد، اهمیت بیشتری پیدا میکند.
تجهیزات و دستگاههای پیشرفته
اولین ویژگی مهم یک کارگاه خمکاری لوله، برخورداری از دستگاههای مناسب و متناسب با نوع سفارشهاست. دستگاههای خمکاری از نظر ظرفیت، شیوه عملکرد، قابلیت کنترل و نوع ابزار با یکدیگر تفاوت دارند. بعضی دستگاهها برای لولههای سبک و نازک طراحی شدهاند و برخی دیگر توانایی خمکاری مقاطع سنگینتر را دارند.
یک مجموعه مجهز ممکن است از دستگاههای زیر استفاده کند:
- دستگاه خمکاری دستی برای سفارشهای محدود و ساده.
- دستگاه خمکاری هیدرولیکی برای اعمال نیروی بیشتر و خمکاری مقاطع مناسب با ظرفیت دستگاه.
- دستگاه خمکاری نیمهاتوماتیک برای تولید قطعات با تکرارپذیری بهتر.
- دستگاه خمکاری CNC برای اجرای خمهای دقیق، چندمرحلهای و تکرارشونده.
- دستگاه خمکاری مندرل برای قطعات حساس به تغییر شکل سطح مقطع.
- دستگاه نورد لوله و پروفیل برای ایجاد انحناهای بزرگ و قوسهای پیوسته.
وجود این تجهیزات به کارگاه کمک میکند تا برای هر سفارش، روش مناسبتری انتخاب کند. برای نمونه، خمکاری یک لوله استیل دکوراتیو با دیواره نازک ممکن است به تجهیزات و ابزار متفاوتی نسبت به خمکاری یک لوله فولادی ضخیم نیاز داشته باشد.
نیروی متخصص و اپراتور باتجربه
حتی پیشرفتهترین دستگاههای صنعتی نیز بدون اپراتور ماهر نمیتوانند بهترین نتیجه را ارائه دهند. اپراتور باید رفتار مواد مختلف را بشناسد و بداند که هر لوله در برابر نیروی خمکاری چگونه واکنش نشان میدهد. برای مثال، میزان برگشت فنری در برخی مواد بیشتر است و اگر این ویژگی در تنظیم زاویه نهایی لحاظ نشود، قطعه پس از آزاد شدن از دستگاه به زاویه موردنظر نخواهد رسید.
نیروی متخصص باید بتواند نقشه فنی را بخواند، ابعاد را اندازهگیری کند، ابزار مناسب را انتخاب کند و تنظیمات دستگاه را متناسب با مشخصات قطعه انجام دهد. همچنین تجربه عملی در تشخیص عیوبی مانند چروکیدگی، ترک، بیضیشدن مقطع و تاببرداشتن لوله اهمیت دارد.
یک کارگاه معتبر در تهران باید علاوه بر اپراتورهای باتجربه، امکان مشاوره فنی پیش از شروع پروژه را نیز فراهم کند. گاهی مشتری فقط یک تصویر یا نمونه از قطعه موردنظر دارد و نمیداند چه شعاعی برای خم مناسب است. در چنین شرایطی، راهنمایی متخصص میتواند از هزینههای اضافی و دوبارهکاری جلوگیری کند.
دقت در شعاع و زاویه خم
یکی از مهمترین شاخصهای کیفیت در خدمات خمکاری، دقت در اجرای شعاع و زاویه موردنظر است. فرض کنید یک تولیدکننده برای ساخت یک سازه فلزی به تعدادی لوله با زاویه خم مشخص نیاز دارد. اگر هر قطعه چند درجه با نمونه اصلی اختلاف داشته باشد، هنگام مونتاژ با مشکلاتی مانند ناهماهنگی اتصالات، ایجاد فاصلههای ناخواسته و نیاز به اصلاح قطعه روبهرو خواهد شد.
شعاع خم نیز باید با توجه به قطر خارجی، ضخامت دیواره و جنس لوله تعیین شود. خم با شعاع بسیار کوچک ممکن است فشار زیادی به دیواره وارد کند و باعث نازکشدن بخش بیرونی یا چروکیدگی بخش داخلی شود. از طرف دیگر، انتخاب شعاع بزرگتر از مقدار موردنیاز ممکن است شکل نهایی محصول را تغییر دهد.
کارگاه حرفهای باید بتواند پیش از تولید اصلی، یک نمونه آزمایشی اجرا کند و ابعاد آن را با نقشه مقایسه کند. این کار بهویژه در سفارشهای تیراژ بالا اهمیت دارد؛ زیرا اصلاح یک نمونه اولیه بسیار کمهزینهتر از اصلاح صدها قطعه تولیدشده است.
انواع روشهای خمکاری لوله
روش خمکاری با توجه به نوع لوله، جنس فلز، ضخامت دیواره، قطر، شعاع موردنیاز و تعداد خمها انتخاب میشود. یک کارگاه مجهز در تهران باید با روشهای مختلف آشنایی داشته باشد تا بتواند بهترین راهکار را برای هر پروژه پیشنهاد کند.
خمکاری با دستگاه CNC
خمکاری CNC یکی از روشهای پیشرفته شکلدهی لوله است که در آن حرکت دستگاه با استفاده از سیستم کنترل عددی مدیریت میشود. در این روش، اپراتور اطلاعات مربوط به زاویهها، موقعیت خمها و سایر پارامترهای موردنیاز را در دستگاه وارد میکند. سپس دستگاه با توجه به برنامه تعریفشده، عملیات خمکاری را انجام میدهد.
یکی از مزایای مهم این روش، تکرارپذیری بالاست. تصور کنید یک کارخانه به هزاران قطعه با هندسه یکسان نیاز دارد. اجرای دستی چنین سفارشی ممکن است اختلاف ابعادی زیادی ایجاد کند، اما دستگاه CNC با تنظیمات صحیح میتواند قطعات مشابهتری تولید کند.
از دیگر مزایای این فناوری میتوان به موارد زیر اشاره کرد:
- کاهش خطای انسانی در اجرای مراحل تکراری.
- امکان اجرای خمهای متعدد در یک قطعه.
- کنترل بهتر موقعیت و زاویه خم.
- افزایش سرعت تولید در سفارشهای مناسب.
- امکان ذخیره برنامههای تولید برای سفارشهای تکراری.
- کاهش ضایعات در صورت تنظیم و کنترل صحیح فرایند.
البته خمکاری CNC برای تمام پروژهها الزاماً بهترین یا اقتصادیترین گزینه نیست. هزینه آمادهسازی، ابزار موردنیاز، تیراژ سفارش و پیچیدگی قطعه باید در انتخاب روش لحاظ شوند. یک کارگاه حرفهای ابتدا مشخصات پروژه را بررسی میکند و سپس روش مناسب را پیشنهاد میدهد.
خمکاری مندرل و بدون مندرل
در خمکاری مندرل، قطعهای مخصوص به نام مندرل در داخل لوله قرار میگیرد تا هنگام خم شدن، از تغییر شکل بیش از حد دیواره داخلی و فرورفتگی سطح مقطع جلوگیری کند. این ابزار بهخصوص برای لولههایی با ضخامت دیواره کم و شعاع خم نسبتاً کوچک کاربرد دارد.
در مقابل، خمکاری بدون مندرل در شرایطی انجام میشود که هندسه قطعه، جنس و ضخامت لوله اجازه اجرای خم بدون تکیهگاه داخلی را بدهند. این روش میتواند برای بعضی سفارشها سادهتر و اقتصادیتر باشد.
تفاوت اصلی این دو روش در میزان پشتیبانی از دیواره داخلی لوله هنگام تغییر شکل است. انتخاب میان آنها باید با توجه به کیفیت موردانتظار، مشخصات فنی و هزینه تولید صورت گیرد. بنابراین، نمیتوان گفت خمکاری مندرل همیشه بهتر است یا روش بدون مندرل در تمام شرایط نتیجه مناسبی دارد.
جنس لوله و تأثیر آن بر فرایند خمکاری
جنس لوله یکی از عوامل تعیینکننده در انتخاب روش و تنظیمات خمکاری است. فلزات مختلف از نظر استحکام، انعطافپذیری، شکلپذیری و میزان برگشت فنری رفتار متفاوتی دارند. به همین دلیل، کارگاهی که خدمات متنوعی ارائه میدهد باید شناخت کافی از ویژگیهای مواد اولیه داشته باشد.
خمکاری لوله استیل، آهنی و آلومینیومی
لوله استیل به دلیل مقاومت در برابر خوردگی و ظاهر مناسب، در صنایع غذایی، تجهیزات پزشکی، دکوراسیون، صنایع شیمیایی و ساخت تجهیزات مختلف کاربرد دارد. هنگام خمکاری استیل باید به گرید آلیاژ، ضخامت، کیفیت سطح و میزان کارسختی توجه شود. در قطعات دکوراتیو، حفظ ظاهر سطح اهمیت زیادی دارد و هرگونه خراش یا اثر نامناسب ابزار میتواند کیفیت محصول نهایی را کاهش دهد.
لوله آهنی و فولادی در پروژههای ساختمانی، سازههای فلزی، تجهیزات صنعتی، صنایع خودروسازی و تولید قطعات ماشینآلات کاربرد گستردهای دارد. ویژگیهای مکانیکی فولاد، ضخامت دیواره و قطر لوله در تعیین نیروی لازم برای خمکاری نقش دارند. کارگاه باید از قالب و دستگاهی استفاده کند که ظرفیت کافی برای شکلدهی لوله موردنظر داشته باشد.
لوله آلومینیومی به دلیل وزن پایین و کاربرد در صنایع مختلف، یکی دیگر از مقاطع رایج در خمکاری است. آلومینیوم در مقایسه با بسیاری از فولادها رفتار شکلدهی متفاوتی دارد و انتخاب شرایط نامناسب ممکن است باعث ترک یا تغییر شکل ناخواسته شود. آلیاژ مورد استفاده نیز اهمیت دارد؛ زیرا همه آلیاژهای آلومینیوم قابلیت خمکاری یکسانی ندارند.
علاوه بر این موارد، بعضی کارگاهها خدمات خمکاری لولههای مسی را نیز ارائه میکنند. این لولهها در سیستمهای تأسیساتی، سرمایشی و انتقال سیالات کاربرد دارند. بنابراین هنگام انتخاب کارگاه باید مشخص شود که مجموعه موردنظر با جنس خاص لوله شما تجربه و تجهیزات کافی دارد یا خیر.
کنترل کیفیت در کارگاه خمکاری
کنترل کیفیت یکی از ویژگیهایی است که یک کارگاه حرفهای را از یک مرکز صرفاً تولیدی متمایز میکند. قطعه خمشده ممکن است از نظر ظاهری مناسب به نظر برسد، اما در بررسی دقیقتر مشخص شود که زاویه، شعاع یا ابعاد آن با نقشه مطابقت ندارد. به همین دلیل، بازرسی باید بخشی از فرایند تولید باشد، نه کاری که فقط در پایان سفارش انجام میشود.
جلوگیری از چروکیدگی و ترکخوردگی
یکی از عیوب رایج در خمکاری، چروکیدگی دیواره داخلی لوله است. این مشکل معمولاً در اثر شرایط نامناسب خمکاری، انتخاب شعاع نامناسب یا پشتیبانی ناکافی از دیواره ایجاد میشود. نازکشدن بیش از حد دیواره بیرونی نیز از مشکلات احتمالی دیگر است که ممکن است استحکام قطعه را تحت تأثیر قرار دهد.
ترکخوردگی معمولاً به عواملی مانند جنس نامناسب برای شکلدهی، شعاع خم نامتناسب، کیفیت نامطلوب ماده اولیه یا شرایط نادرست فرایند مربوط میشود. همچنین بیضیشدن سطح مقطع میتواند در قطعاتی که باید سیال یا گاز را از خود عبور دهند، مشکل عملکردی ایجاد کند.
برای کاهش این مشکلات، کارگاه باید اقدامات زیر را در نظر بگیرد:
- بررسی کیفیت و مشخصات لوله پیش از شروع کار.
- انتخاب قالب متناسب با قطر و ضخامت دیواره.
- تنظیم صحیح سرعت و نیروی خمکاری.
- استفاده از مندرل در صورت نیاز فنی.
- انجام خم آزمایشی برای سفارشهای حساس.
- اندازهگیری زاویه، شعاع و ابعاد قطعه پس از خمکاری.
- بررسی چشمی سطح و کنترل عیوب احتمالی.
در سفارشهای حساس، بهتر است معیارهای پذیرش قطعه از ابتدا در نقشه یا توافق فنی مشخص شوند. این موضوع باعث میشود مشتری و کارگاه درباره کیفیت نهایی برداشت یکسانی داشته باشند.
عوامل مؤثر بر قیمت خمکاری لوله در تهران
قیمت خمکاری لوله در تهران عدد ثابتی ندارد و با توجه به ویژگیهای هر سفارش تعیین میشود. ممکن است دو سفارش از نظر طول لوله مشابه باشند، اما به دلیل تفاوت جنس، ضخامت، تعداد خمها و پیچیدگی هندسی، هزینه اجرای کاملاً متفاوتی داشته باشند.
مهمترین عوامل مؤثر بر قیمت عبارتاند از:
۱. جنس لوله: خمکاری استیل، فولاد، آلومینیوم و مس به دلیل تفاوت در خواص مکانیکی و شرایط اجرایی ممکن است هزینههای متفاوتی داشته باشد.
۲. قطر و ضخامت دیواره: لولههای بزرگتر یا ضخیمتر معمولاً به دستگاه، قالب و نیروی مناسبتری نیاز دارند.
۳. تعداد خمها: هرچه تعداد خمها و پیچیدگی مسیر بیشتر باشد، زمان تنظیم و اجرای کار نیز ممکن است افزایش پیدا کند.
۴. شعاع و زاویه خم: خمهای با شعاع کوچک یا هندسه خاص ممکن است به ابزار و تنظیمات تخصصیتری نیاز داشته باشند.
۵. تیراژ سفارش: تولید تعداد زیاد قطعات مشابه میتواند هزینه آمادهسازی را میان قطعات تقسیم کند و در برخی شرایط قیمت تمامشده هر قطعه را کاهش دهد.
۶. نیاز به قالب اختصاصی: اگر قالب مناسب در کارگاه موجود نباشد، ساخت یا تهیه ابزار جدید میتواند به هزینه سفارش اضافه کند.
۷. الزامات کنترل کیفیت: قطعاتی که تلرانس ابعادی دقیق، ظاهر دکوراتیو یا الزامات فنی ویژه دارند، ممکن است به مراحل بازرسی بیشتری نیاز داشته باشند.
برای دریافت قیمت دقیق، بهتر است نقشه قطعه یا نمونه فیزیکی را به کارگاه ارائه دهید. مشخصات جنس، قطر خارجی، ضخامت دیواره، طول اولیه، تعداد قطعات، تعداد خمها و شعاع موردنیاز باید تا حد امکان مشخص باشند. استعلام قیمت صرفاً بر اساس عبارت «خمکاری یک لوله» معمولاً اطلاعات کافی برای برآورد دقیق هزینه فراهم نمیکند.
کاربردهای خدمات خمکاری لوله در صنایع مختلف
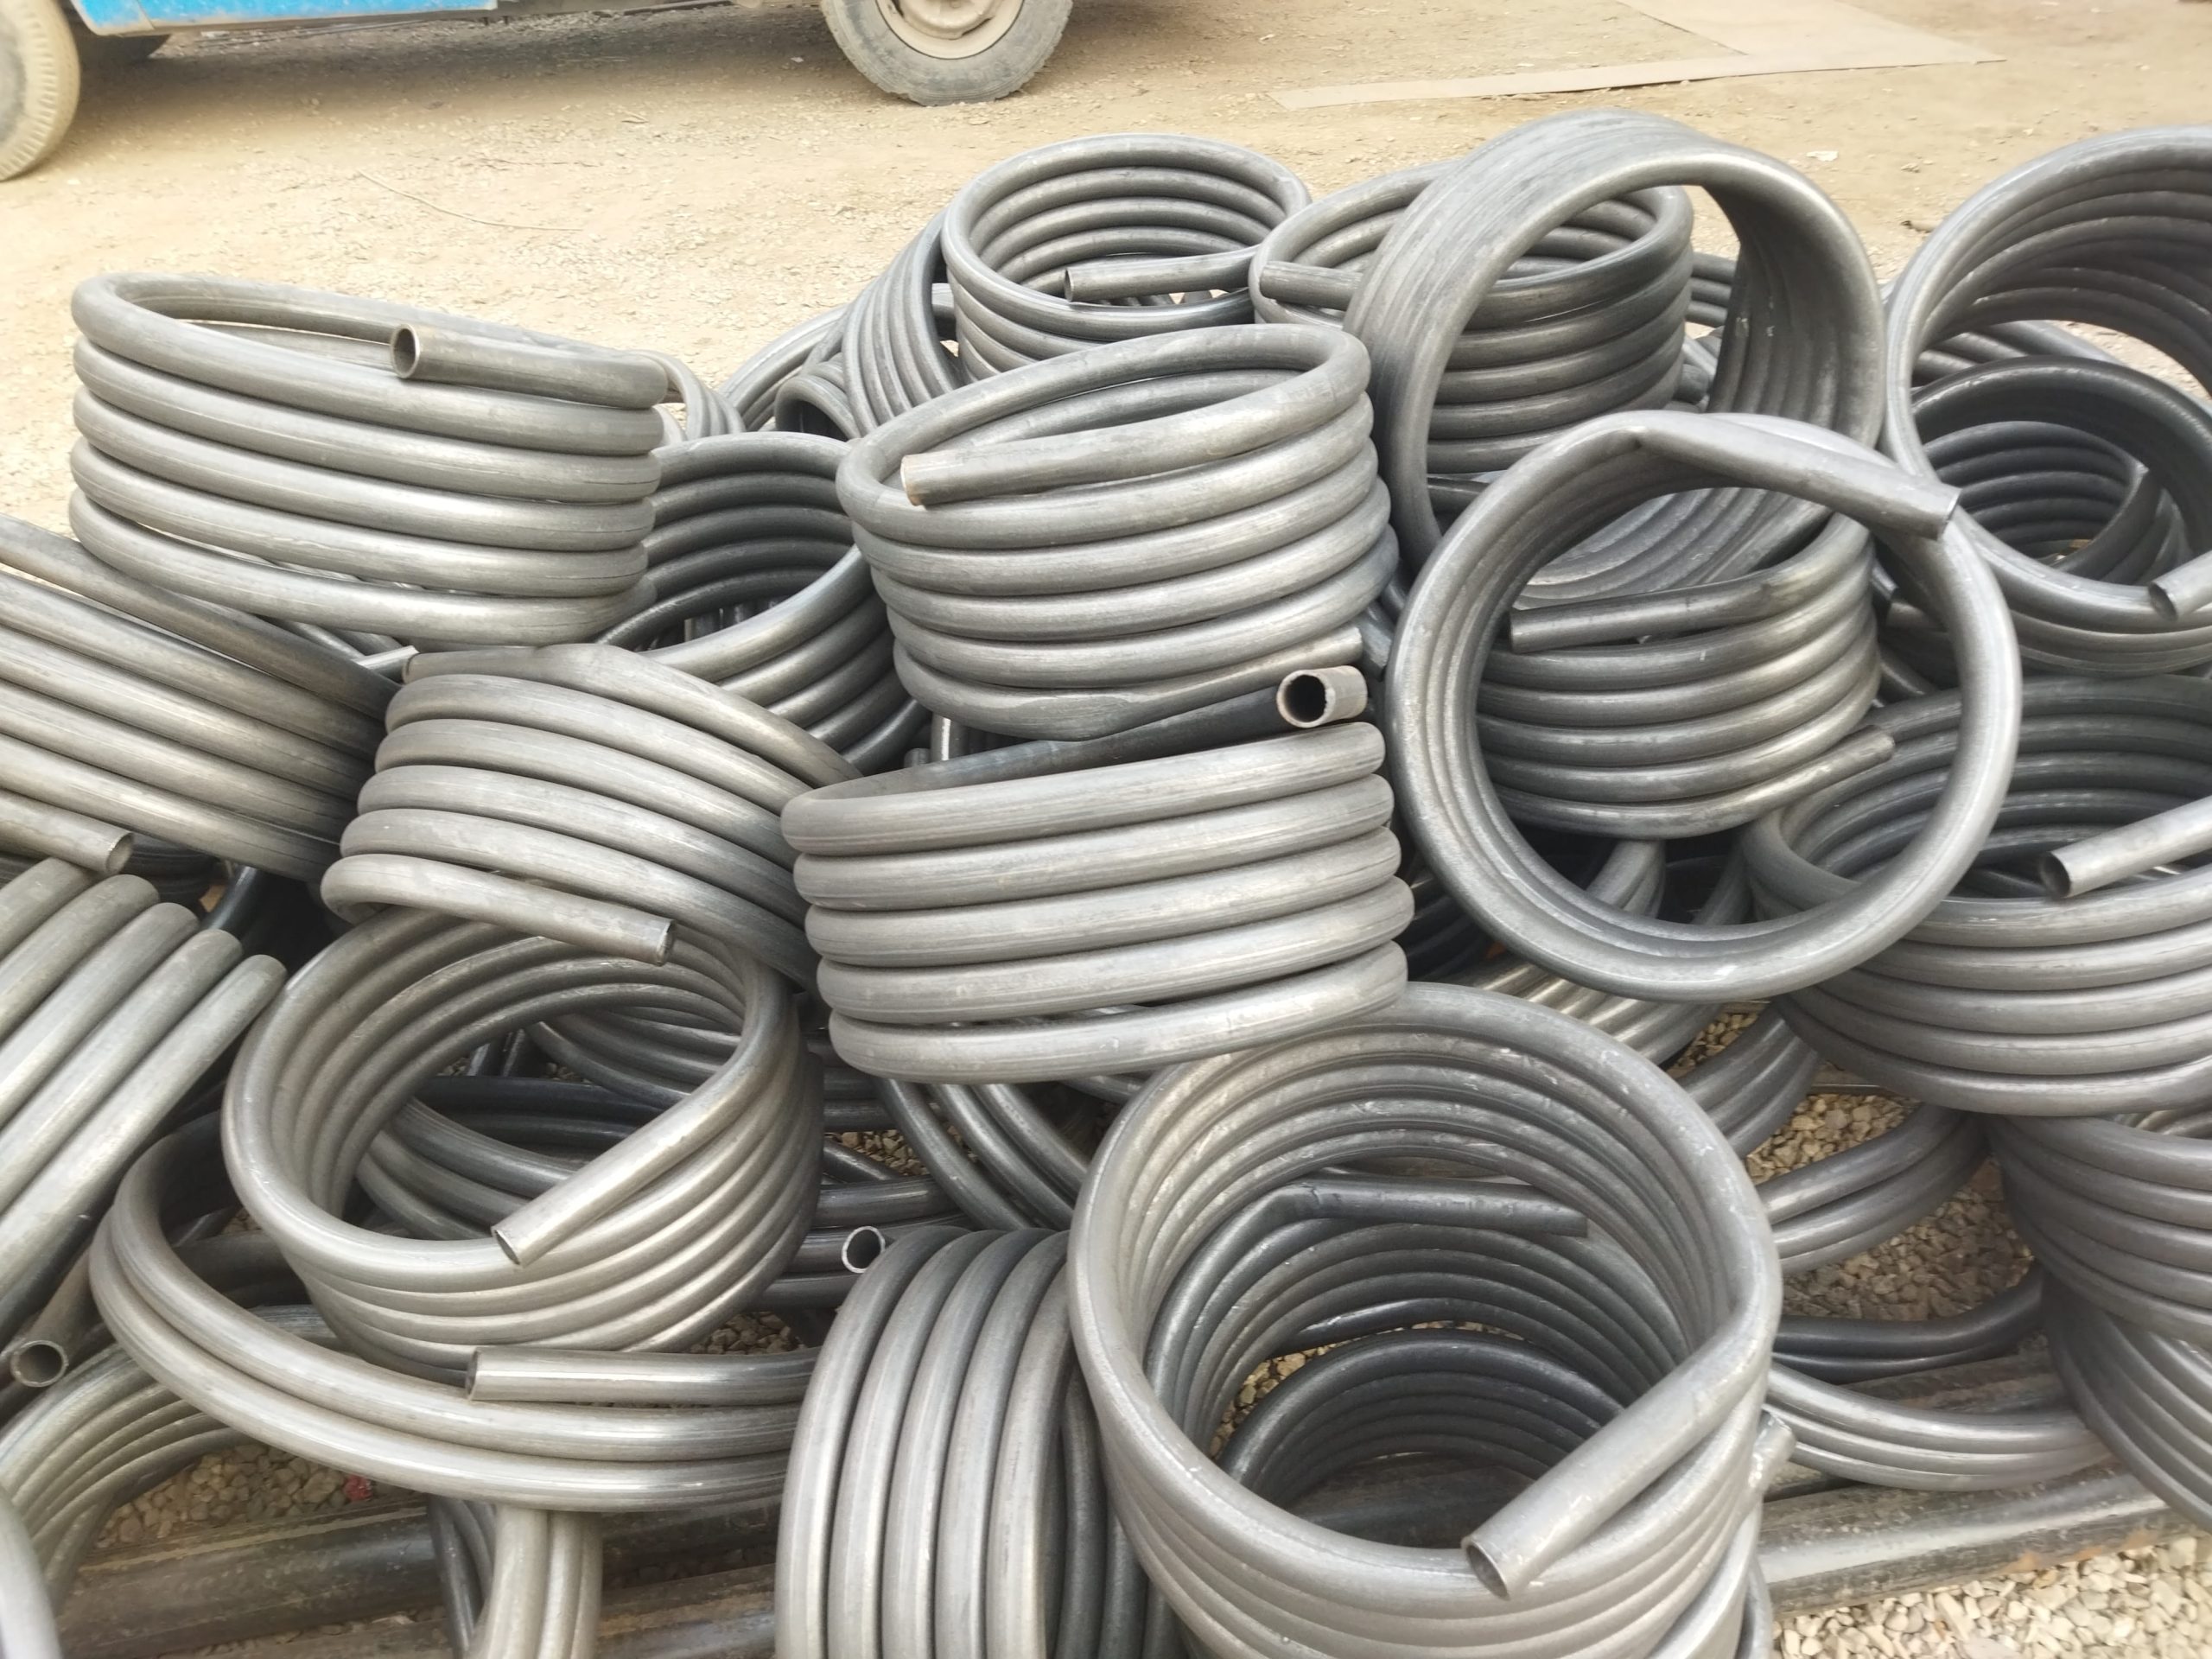
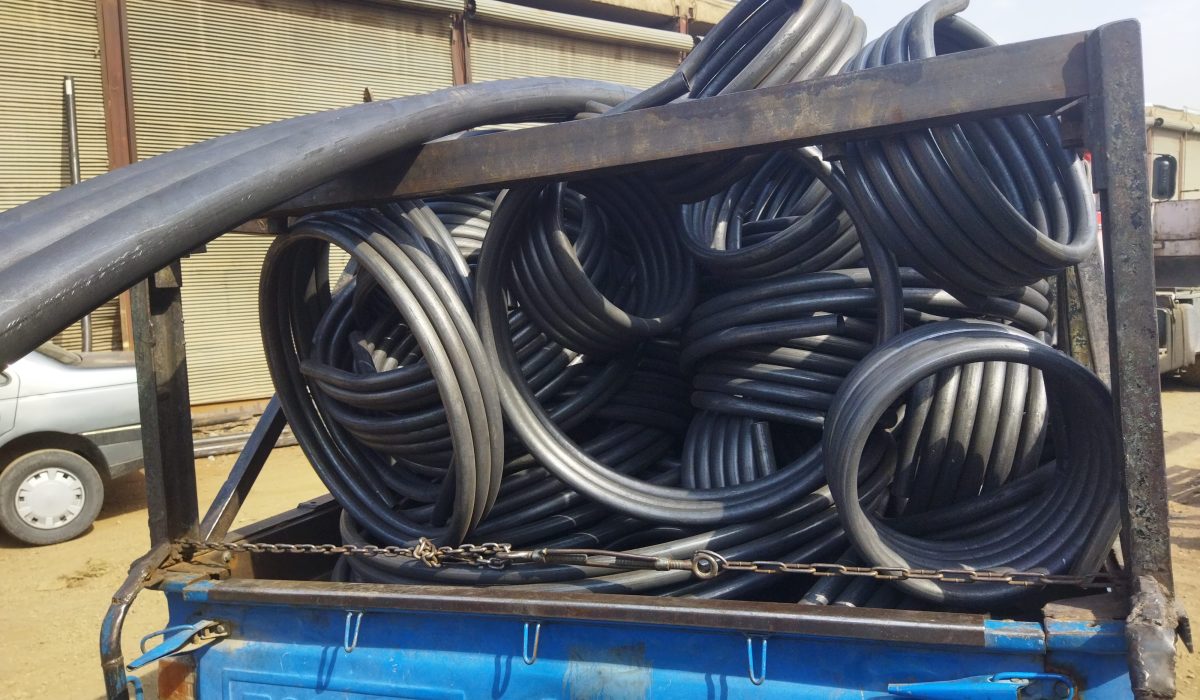
خدمات خمکاری لوله در بسیاری از صنایع تهران و شهرهای اطراف مورد استفاده قرار میگیرد. تنوع فعالیتهای تولیدی و کارگاهی باعث شده است که نیاز به قطعات خمشده در پروژههای کوچک، متوسط و بزرگ وجود داشته باشد.
در صنعت خودروسازی، لولههای خمشده در ساخت بخشهایی از سیستم اگزوز، مسیرهای انتقال سیالات و اجزای مختلف خودرو کاربرد دارند. در تولید موتورسیکلت و دوچرخه نیز از خمکاری برای ساخت فریم، فرمان، پایهها و اجزای فلزی استفاده میشود. دقت در اجرای این قطعات اهمیت زیادی دارد؛ زیرا اختلاف ابعادی میتواند فرآیند مونتاژ را دشوار کند.
در صنعت ساختمان، خمکاری لوله برای ساخت نرده، حفاظ، سازههای منحنی، المانهای معماری و بخشهایی از تجهیزات تأسیساتی مورد استفاده قرار میگیرد. طراحان و تولیدکنندگان دکوراسیون نیز برای ساخت میز، صندلی، استند، قفسه و سازههای تزئینی به این خدمات نیاز دارند.
صنایع ورزشی یکی دیگر از حوزههای مصرفکننده است. ساخت دستگاههای بدنسازی، تجهیزات تمرینی و سازههای ورزشی فلزی بدون استفاده از قطعات شکلدادهشده در بسیاری از موارد دشوار خواهد بود. در صنایع تبلیغاتی نیز ساخت پایه تابلوها، سازههای نمایشگاهی و استندهای منحنی به خمکاری لوله و پروفیل وابسته است.
در مجموع، کارگاهی که توانایی اجرای سفارشهای متنوع را داشته باشد، میتواند به تولیدکنندگان و پیمانکاران مختلف خدمات ارائه دهد. البته گستردگی خدمات باید با ظرفیت واقعی تجهیزات و تخصص مجموعه هماهنگ باشد.
راهنمای انتخاب بهترین کارگاه خمکاری لوله در تهران
انتخاب یک کارگاه مناسب نباید فقط بر اساس قیمت انجام شود. شاید یک مجموعه هزینه کمتری پیشنهاد دهد، اما اگر تجهیزات مناسب نداشته باشد یا نتواند قطعات را با دقت موردنیاز تولید کند، هزینه دوبارهکاری و ضایعات میتواند بسیار بیشتر از مبلغ صرفهجوییشده باشد.
برای انتخاب درست، ابتدا باید مشخصات فنی پروژه خود را آماده کنید. سپس توانایی کارگاه را در اجرای همان نوع سفارش بررسی کنید. اگر پروژه شما شامل خمکاری لوله استیل با ضخامت کم و شعاع کوچک است، بهتر است نمونهای از کارهای مشابه کارگاه را مشاهده کنید. اگر سفارش شما تیراژ بالایی دارد، درباره ظرفیت تولید، تکرارپذیری قطعات و روش کنترل کیفیت سؤال کنید.
به این موارد توجه ویژه داشته باشید:
- تجهیزات واقعی کارگاه: نوع دستگاه، ظرفیت خمکاری و ابزارهای موجود را بررسی کنید.
- تجربه اجرایی: نمونه کارهای مشابه سفارش خود را درخواست کنید.
- مشاوره فنی: مجموعه باید بتواند درباره جنس، شعاع و روش مناسب خمکاری راهنمایی ارائه دهد.
- کنترل کیفیت: درباره روش اندازهگیری و بررسی قطعات سؤال کنید.
- شفافیت قیمت: مشخص کنید هزینه شامل چه خدماتی است و آیا ساخت قالب یا آمادهسازی جداگانه محاسبه میشود.
- زمان تحویل: زمان اجرای سفارش و شرایط تحویل باید از ابتدا روشن باشد.
- تعهد به مشخصات فنی: ابعاد و تلرانسهای مورد توافق باید در سفارش ثبت شوند.
نکته مهم دیگر، موقعیت مکانی کارگاه در تهران و دسترسی به آن است. اگر قرار است لولههای بلند یا تعداد زیادی قطعه فلزی به کارگاه منتقل شوند، هزینه حملونقل و امکان بارگیری اهمیت پیدا میکند. همچنین اگر پروژه شما در چند مرحله اجرا میشود، نزدیکی کارگاه به محل تولید یا پروژه میتواند هماهنگیها را آسانتر کند.
در نهایت، بهترین کارگاه لزوماً بزرگترین یا گرانترین مجموعه نیست؛ بلکه مجموعهای است که توانایی فنی آن با نیاز پروژه شما تناسب داشته باشد و بتواند کیفیت مورد انتظار را به شکل قابلاندازهگیری ارائه کند.
نتیجهگیری
ویژگی کارگاه خمکاری لوله در تهران را باید در مجموعهای از عوامل فنی، تخصصی و اجرایی جستوجو کرد. تجهیزات پیشرفته، دستگاههای CNC و هیدرولیکی، اپراتورهای ماهر، شناخت جنسهای مختلف فلزی، دقت در شعاع و زاویه خم و سیستم کنترل کیفیت از مهمترین شاخصهای یک کارگاه حرفهای هستند.
خمکاری صحیح علاوه بر ایجاد شکل موردنظر، باید تا حد امکان خواص و عملکرد موردنیاز قطعه را حفظ کند. به همین دلیل، انتخاب روش مناسب و بررسی مشخصات فنی پیش از شروع عملیات اهمیت زیادی دارد. همچنین قیمت پایین نباید تنها معیار انتخاب باشد؛ زیرا کیفیت نامناسب میتواند باعث افزایش ضایعات، تأخیر در تولید و هزینههای اضافی شود.
اگر برای پروژه ساختمانی، صنعتی، خودروسازی، دکوراسیون یا تولید تجهیزات فلزی به خدمات خمکاری نیاز دارید، پیش از سفارش نقشه یا نمونه قطعه را آماده کنید و درباره توانایی تجهیزات، تجربه مجموعه، کنترل کیفیت و زمان تحویل اطلاعات بگیرید. با انتخاب یک کارگاه متناسب با نیاز پروژه، میتوانید قطعاتی دقیقتر، باکیفیتتر و هماهنگ با مشخصات فنی موردنظر تولید کنید.
سؤالات متداول درباره کارگاه خمکاری لوله در تهران
۱. یک کارگاه خمکاری لوله حرفهای چه تجهیزاتی باید داشته باشد؟
یک کارگاه حرفهای با توجه به نوع سفارشهای خود میتواند به دستگاههای خمکاری دستی، هیدرولیکی، نیمهاتوماتیک و CNC مجهز باشد. همچنین قالبهای مناسب، ابزارهای نگهدارنده، تجهیزات اندازهگیری و ابزارهای کنترل کیفیت از ملزومات مهم آن هستند.
۲. آیا امکان خمکاری لوله استیل و آلومینیوم در تهران وجود دارد؟
بله، بسیاری از مراکز تخصصی خمکاری خدمات مربوط به لولههای فولادی، استیل، آلومینیومی و مسی را ارائه میدهند. بااینحال، باید پیش از ثبت سفارش درباره قطر، ضخامت، نوع آلیاژ و شعاع خم موردنظر با کارگاه هماهنگ کنید.
۳. قیمت خمکاری لوله چگونه محاسبه میشود؟
قیمت بر اساس جنس لوله، قطر، ضخامت دیواره، تعداد و زاویه خمها، شعاع موردنیاز، تیراژ سفارش و نیاز به قالب اختصاصی محاسبه میشود. برای دریافت برآورد دقیق، ارائه نقشه یا نمونه قطعه بهترین روش است.
۴. خمکاری CNC چه مزیتی نسبت به خمکاری دستی دارد؟
خمکاری CNC امکان کنترل بهتر مراحل خمکاری، اجرای قطعات پیچیدهتر و تکرارپذیری بالاتر را فراهم میکند. این روش بهخصوص برای سفارشهای چندمرحلهای و تولید تعداد زیادی قطعه مشابه مناسب است؛ البته نتیجه نهایی همچنان به تنظیمات و ابزار مناسب وابسته است.
۵. برای سفارش خمکاری لوله به کارگاه چه اطلاعاتی باید ارائه دهیم؟
بهتر است جنس لوله، قطر خارجی، ضخامت دیواره، طول اولیه، تعداد قطعات، تعداد خمها، زاویه و شعاع موردنیاز را مشخص کنید. ارائه نقشه فنی، تصویر ابعادی یا نمونه فیزیکی نیز به کارگاه کمک میکند تا امکان اجرای سفارش، هزینه و زمان تحویل را دقیقتر تعیین کند.